 中文版
 English


 熱門搜索:
 食品加工輸送網帶

燒結爐網帶又跑偏?先查這5個地方
燒結爐網帶跑偏、卡邊,很多人第一反應是"廠家質量不行"。
擁有近百年網帶制造經驗的廠家告訴您,相當一部分跑偏故障出在安裝和使用環節,調試不當會明顯縮短使用壽命。
按順序自查這5個地方,能大幅減少停機排查時間。
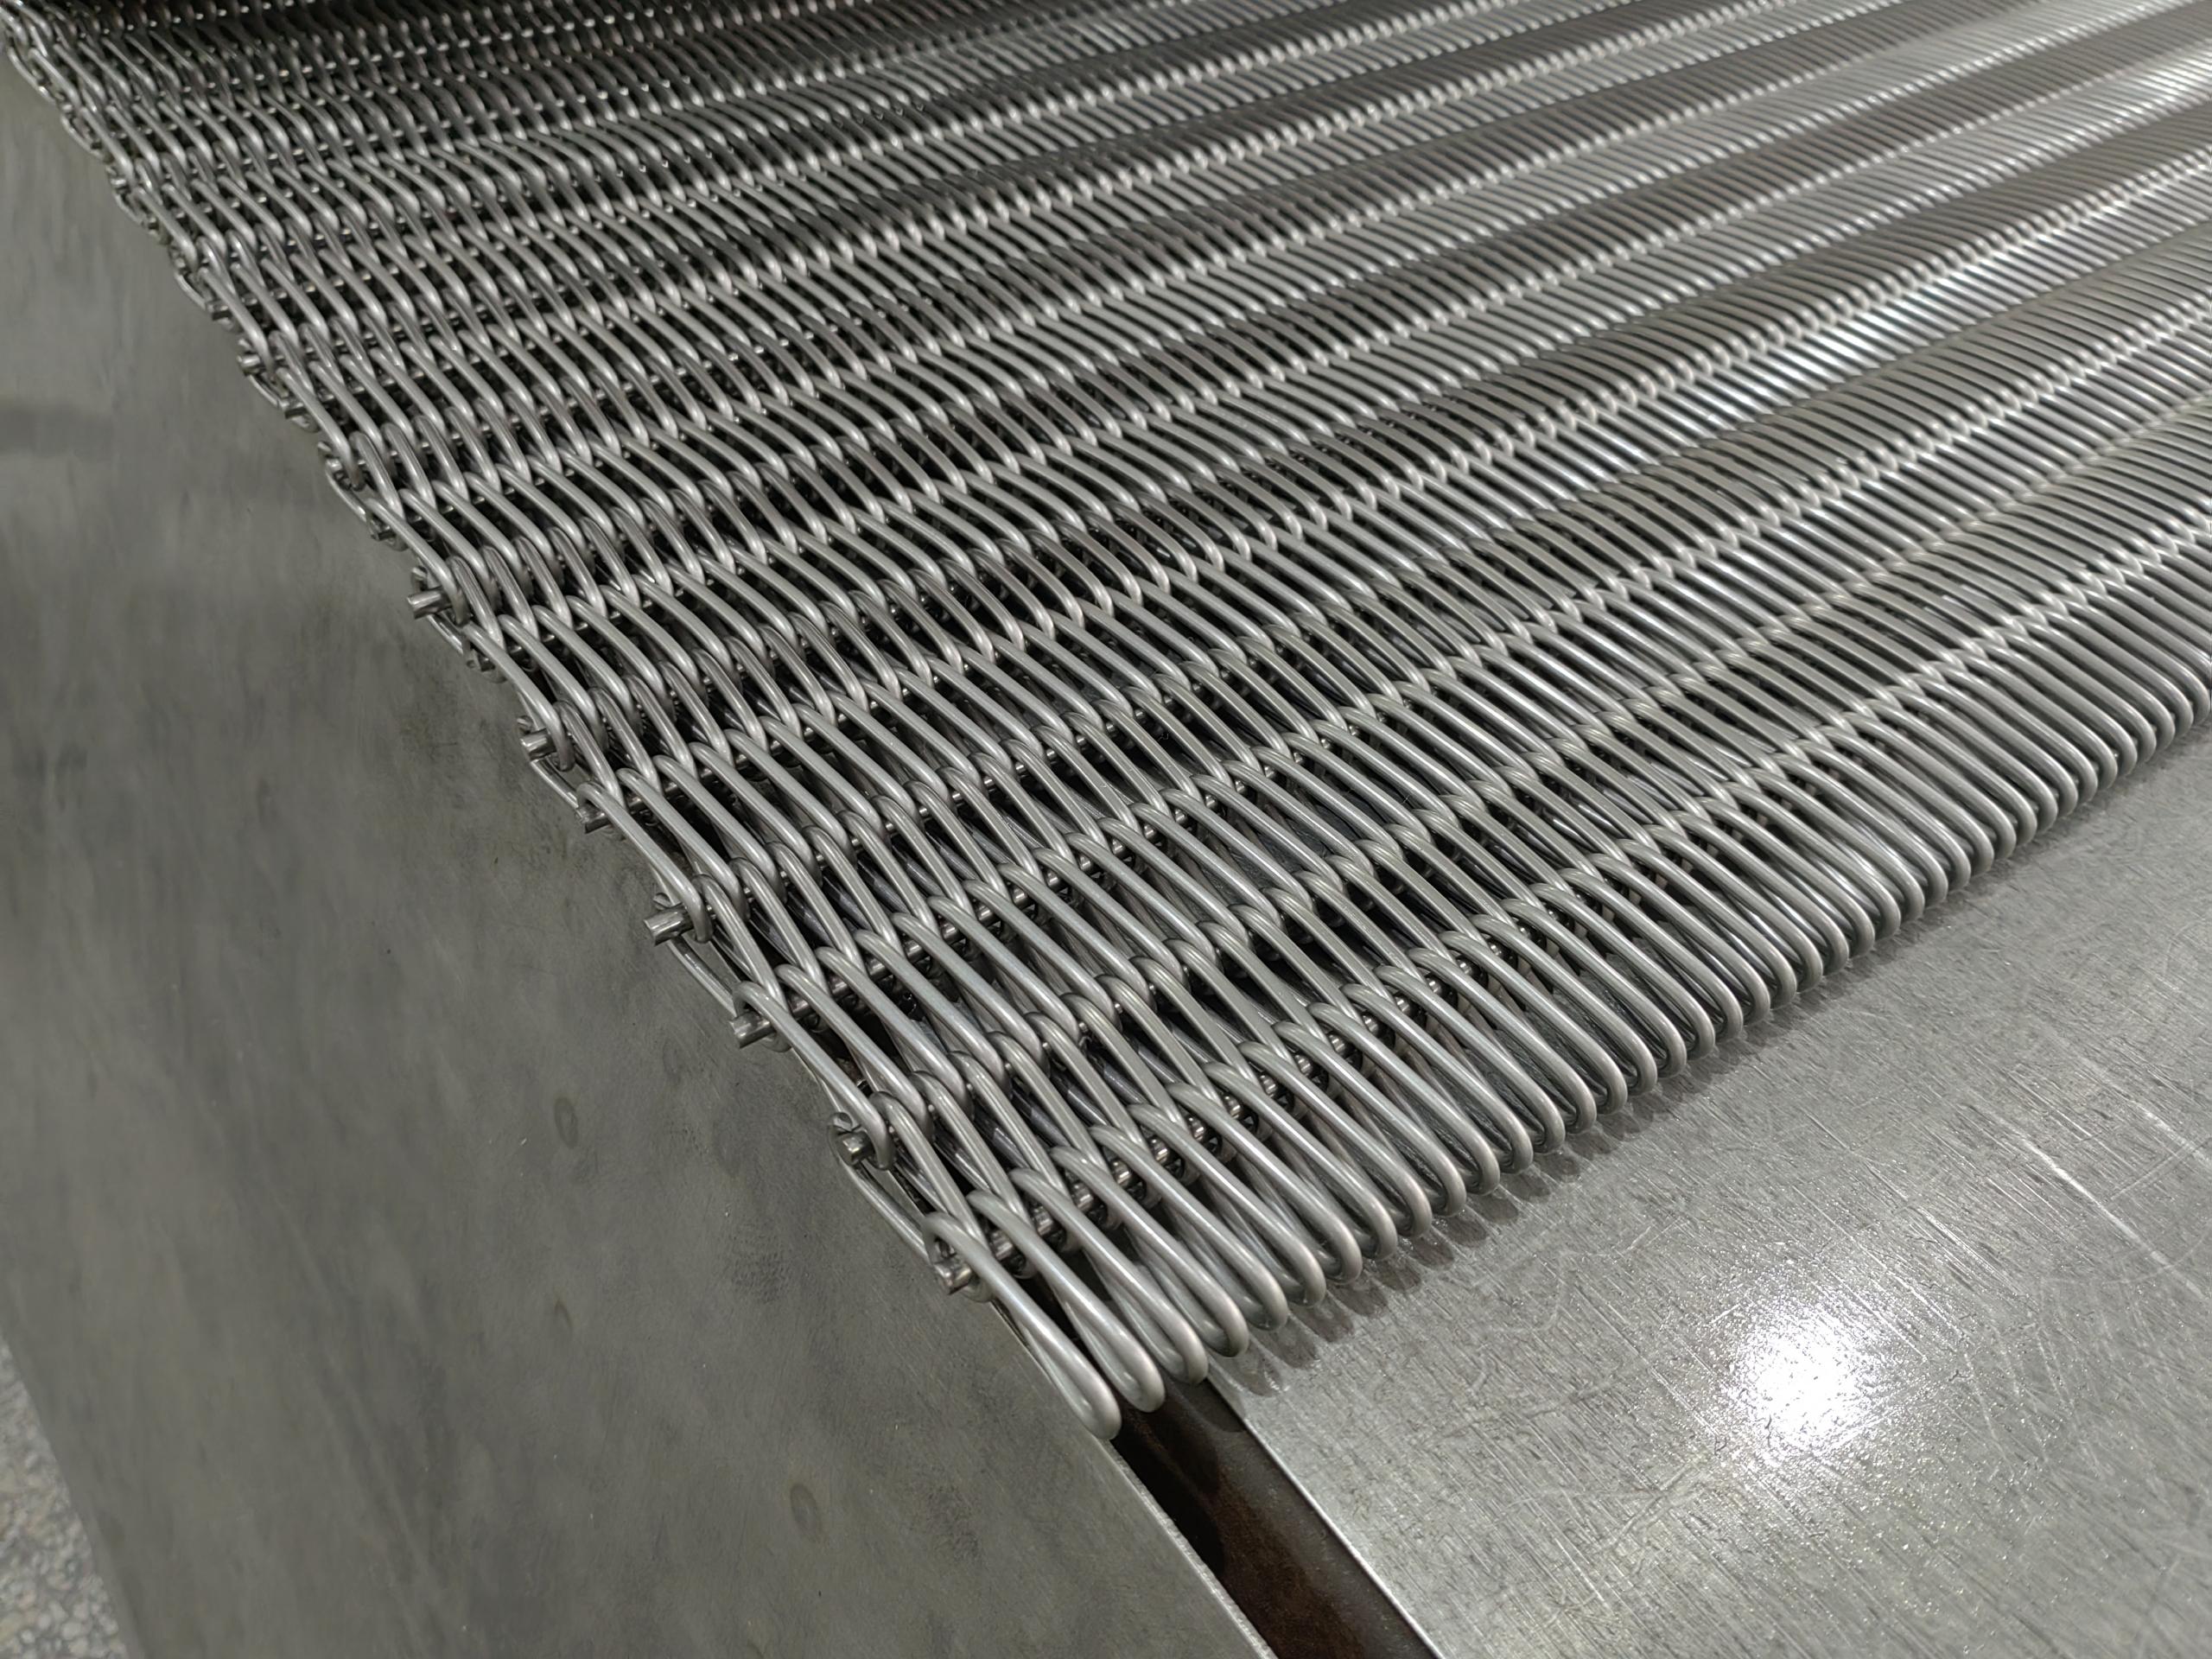
一、跑偏排查5步法
1. 張緊力
冷態張力過大,熱膨脹后直接超限,加速蠕變。
正確做法:安裝時保持松弛,升溫到工作溫度后再微調。
2. 托輥平行度
輥子不平行是蛇形跑偏的常見根源。
正確做法:多次調試,確認輥軸的平行。
3. 過渡板磨損
過渡板磨出溝槽會割傷燒結爐網帶邊緣鋼絲。
正確做法:定期對設備本身做常規檢查。
4. 異物卡阻
爐內結瘤、工件碎屑卡進網孔會刮傷甚至拉斷網絲。
正確做法:及時清理。
5. 熱膨脹補償
安裝時沒預留熱膨脹量,高溫下燒結爐網帶卡在頭尾輪之間,可能造成不可逆變形。
正確做法:按溫差和帶長計算預留膨脹間隙。
跑偏排查對照表
順序 | 檢查項 | 判定與后果 | 處理動作 |
1 | 張緊力 | 冷態張力過大→熱膨脹超限、加速蠕變 | 冷態保持松弛,工作溫度后再微調 |
2 | 托輥平行度 | 輥子不平行→蛇形跑偏 | 多次調試,確認輥軸的平行 |
3 | 過渡板磨損 | 磨出溝槽→割傷邊緣鋼絲 | 定期對設備本身做常規檢查 |
4 | 異物卡阻 | 結瘤碎屑卡孔→刮傷、拉斷網絲 | 及時清理爐內異物 |
5 | 熱膨脹補償 | 未預留→高溫卡死、不可逆變形 | 安裝時預留熱膨脹量 |
二、5項都正常,再查燒結爐網帶本身
如果這5項都正常,再回頭查燒結爐網帶本身的對稱性、焊點均勻度。把排查順序理清楚,能大幅減少停機排查時間,也避免誤判責任歸屬。
三、常見問題(FAQ)
Q1:燒結爐網帶跑偏為什么先查安裝而不是先找廠家?
行業經驗顯示,相當一部分跑偏故障由安裝與使用環節造成。先自查安裝項,能快速排除主因,避免誤判責任、耽誤復產。
Q2:燒結爐網帶張緊力為什么不能一次調到位?
冷態調得過緊,升溫后熱膨脹會讓張力直接超限,加速蠕變。正確做法是冷態保持松弛,逐步升溫度后再微調。
Q3:過渡板磨損到什么程度必須處理?
磨損達到毫米級就要更換或堆焊。磨出的溝槽會持續割傷燒結爐網帶邊緣鋼絲,造成邊緣斷絲。
Q4:燒結爐網帶蛇形跑偏(左右擺動)最常見的原因是什么?
托輥不平行。用激光對中儀校準各托輥與頭尾輪的平行度,多數蛇形跑偏可以解決。
Q5:高溫爐燒結爐網帶安裝時要預留多少熱膨脹量?
按溫差、帶長和材質線膨脹系數計算,原則是冷態安裝時留足間隙,熱態工作時燒結爐網帶剛好張緊而不卡死。
Q6:爐內異物對燒結爐網帶有什么傷害?
結瘤、工件碎屑卡進網孔會刮傷網絲,嚴重時直接拉斷。日常停機時要及時清理爐內異物。
Q7:自查完安裝項還是跑偏,怎么辦?
再查燒結爐網帶本身的對稱性和焊點均勻度,并聯系廠家提供燒結爐網帶復檢。把前面的自查結果同步給廠家,能加快定位速度。
一句話總結:跑偏先查5個地方,別急著怪廠家——很多停機時間,本來可以省下來。
關西金屬網科技(昆山)有限公司,由日本關西金網株式會社(創立于 1935 年)與臺灣久恩企業股份有限公司合資設立,專精特新企業,擁有 70 余項專利,擁有近百年金屬網帶研發制造經驗,為燒結爐、熱處理、食品加工、醫療、化工等行業提供金屬網帶選型與定制服務。
在高溫爐領域,是豐東、三立、高斯達樂、布萊史塔、米巴等設備企業長期合作伙伴,可為燒結爐設備廠商提供高溫網帶一站式配套解決方案。

